Artykuł sponsorowany
Jak grubość i gatunek blachy zmieniają sens wyboru lasera fiber lub CO2
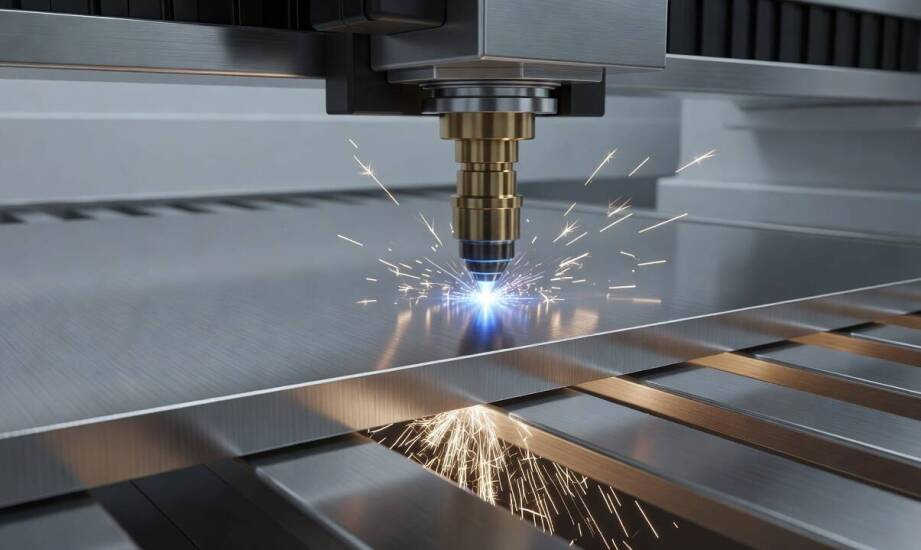
Ten sam detal ze stali węglowej może zachowywać się zupełnie inaczej na ruszcie maszyny w zależności od zastosowanego źródła światła. W praktyce produkcyjnej obsługującej branże automotive czy elektroniczną obserwujemy, że wybór między technologią fiber a CO2 rzadko opiera się na jednym sztywnym parametrze. Często zakłada się z góry, że cienkie blachy tnie się znacznie szybciej światłowodem, podczas gdy grubsze przekroje faworyzują klasyczne lasery gazowe. Współczesne systemy o wysokich mocach oraz zastosowanie różnych gazów osłonowych zacierają jednak te dawne granice. Ostateczna decyzja technologiczna wymaga przeanalizowania gatunku materiału, oczekiwanej jakości krawędzi oraz specyfiki konkretnego parku maszynowego.
Wpływ grubości materiału na stabilność procesu obróbki
Grubość obrabianego arkusza bezpośrednio wpływa na bilans między prędkością a docelową gładkością krawędzi. Tradycyjne zestawienia technologiczne wskazują, że w zakresie cienkich blach technologia fiber zapewnia najwyższą wydajność operacyjną. Mniejsza średnica plamki i znacznie lepsza absorpcja energii przez metal sprawiają, że przy cieńszych przekrojach różnica w prędkości na stali nierdzewnej potrafi być kilkukrotna. Wartości te traktujemy jednak jako orientacyjne, ponieważ dynamika pracy zależy wprost od wybranego gazu asystującego oraz generowanej mocy źródła.
W przedziałach przejściowych, obejmujących arkusze kilkunastomilimetrowe, światłowód nadal wykazuje potężną skuteczność. Dawniej przyjmowano sztywną zasadę, że przy elementach przekraczających 20 milimetrów geometria czoła cięcia faworyzuje dłuższą falę lasera CO2. Dłuższa fala rzeczywiście doskonale penetruje materiał na całej głębokości, co zmniejsza ryzyko powstawania zadziorów i stabilizuje topnienie grubszej stali węglowej. Należy jednak zaznaczyć, że obecne innowacyjne urządzenia fiber z powodzeniem radzą sobie z dużo grubszymi blachami. Ekstremalnie wysokie moce nowoczesnych rezonatorów pozwalają na czyste przecinanie materiałów, które jeszcze kilka lat temu przypisywano wyłącznie technologii gazowej.
Właściwości stopów i wymagania z rysunku technicznego
Refleksyjność powierzchni oraz właściwości termiczne konkretnych metali często determinują wybór urządzenia mocniej niż sama grubość detalu. Czyste aluminium silnie odbija promieniowanie o długości fali 10,6 mikrometra, co w starszych maszynach CO2 stwarzało ryzyko uszkodzenia optyki. Wiązka światłowodowa o długości fali około 1,06 mikrometra bez problemu wnika w strukturę metali kolorowych. Umożliwia to wysoce powtarzalną obróbkę grubszych arkuszy aluminiowych czy mosiężnych przy relatywnie niższym zużyciu prądu. Stal nierdzewna bywa równie wymagająca, ale krótsza fala przenika ją efektywnie i zostawia precyzyjną krawędź w osłonie azotu.
Podczas planowania harmonogramu bierzemy pod uwagę sygnały płynące wprost z dokumentacji technicznej klienta. Laserowe cięcie blach ze stali konstrukcyjnej czy nierdzewnej wymaga pogodzenia oczekiwań względem tempa pracy z narzuconymi tolerancjami wymiarowymi. Duża seria prostych paneli wentylacyjnych uzasadnia wybór najszybszego możliwego trybu. Jeśli wycinany komponent trafi bezpośrednio do zrobotyzowanego stanowiska montażowego, priorytetem staje się idealna gładkość boku i wąska strefa wpływu ciepła. Skomplikowane kontury oraz gęsta siatka małych otworów dodatkowo faworyzują skupioną wiązkę fiber, która gwarantuje zachowanie drobnych mostków materiałowych.
Podejście do obróbki metali ewoluuje wraz z rozwojem samych maszyn oraz oprogramowania sterującego. Obecność na hali produkcyjnej zaawansowanych urządzeń laserowych od czołowych producentów pozwala elastycznie reagować na zróżnicowane potrzeby przemysłu. Firma Amstal opiera realizację projektów na dogłębnej analizie rysunków wykonawczych i fizycznych parametrów arkuszy. Połączenie wiedzy o specyfice danego stopu, rzeczywistej grubości materiału oraz ostatecznej funkcji detalu zapewnia optymalne wykorzystanie potencjału współczesnych systemów tnących.
Kategorie artykułów
Polecane artykuły

Jak zorganizować plenerową imprezę z użyciem dmuchańców?

Dlaczego precyzyjne wypełnienie kanałów zębowych jest kluczowe dla zdrowia jamy ustnej?

Jak zastosowanie wewnątrzustnych kamer wpływa na diagnostykę w stomatologii?
