Artykuł sponsorowany
Ślady zatarcia i przegrzania wału korbowego — jak odczytać zakres potrzebnej obróbki
Zatarcie lub przegrzanie wału korbowego daje wyraźne sygnały dźwiękowe i mechaniczne podczas pracy jednostki napędowej. Kierowcy najczęściej zauważają głuche, metaliczne stukanie w określonym zakresie obrotów, któremu od razu towarzyszy zauważalny spadek mocy silnika. Wraz z postępującym uszkodzeniem panewek pojawiają się również wyraźne wibracje oraz szarpanie. Uwagę powinny zwrócić także alarmujące sygnały z deski rozdzielczej i układu wydechowego. Wzrost temperatury oleju i cieczy chłodzącej często występuje równolegle z siwym dymieniem z wydechu. Zauważalne wycieki spod pojazdu lub nagłe unieruchomienie silnika stanowią ostateczny dowód na zatarcie elementów trących. Wystąpienie chociażby części z tych objawów wymusza natychmiastowe zgaszenie pojazdu i rozpoczęcie szczegółowej diagnostyki rozmontowanego dołu silnika.
Narzędzia pomiarowe w ocenie geometrii wału
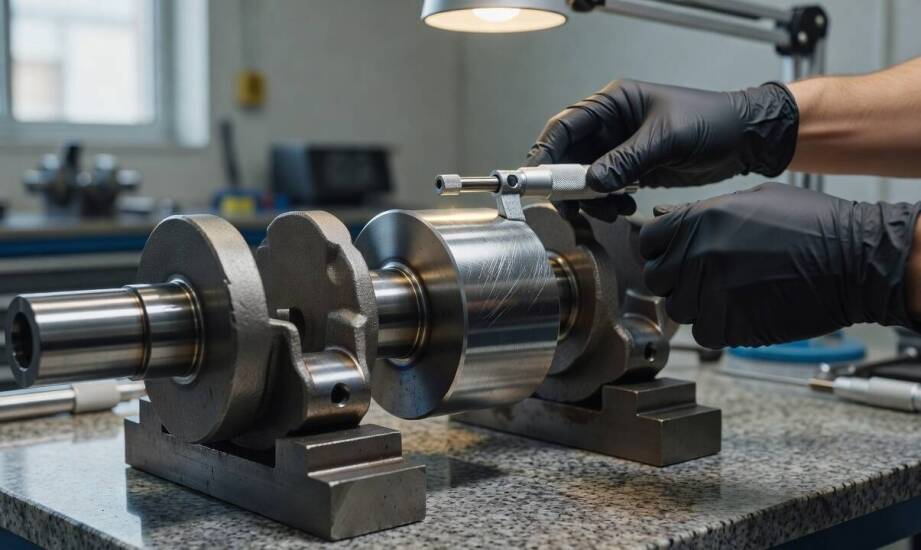
Samo oglądanie zdemontowanego wału korbowego nie pozwala na rzetelną ocenę jego przydatności do dalszej eksploatacji. Wizualna inspekcja nie ujawnia wewnętrznych naprężeń, deformacji materiału ani mikroskopijnych odchyłek geometrii. Profesjonalna diagnoza wymaga zastosowania sprzętu metrologicznego wysokiej klasy. Specjaliści przeprowadzają szczegółowe pomiary średnic czopów głównych i korbowych za pomocą mikrometru zewnętrznego o dużej rozdzielczości. Badanie wykonuje się zawsze w co najmniej trzech przekrojach i dwóch prostopadłych płaszczyznach, co pozwala precyzyjnie określić stopień zużycia, owalizację oraz ewentualną stożkowatość wyrobionych czopów.
Kolejnym obowiązkowym etapem weryfikacji jest sprawdzenie osiowości całego ciężkiego podzespołu. Bicie promieniowe i osiowe mierzy się czułym czujnikiem zegarowym, po wcześniejszym umieszczeniu skrajnych czopów wału na sztywnych pryzmach. Typowe wartości dopuszczalnego bicia mieszczą się w bardzo wąskich granicach od 0,03 do 0,05 milimetra, w zależności od rygorystycznych wytycznych producenta silnika. Nawet minimalne przekroczenie tych parametrów dyskwalifikuje element z bezpośredniego montażu. Złożenie silnika na wykrzywionym wale doprowadziłoby do powstawania szkodliwych drgań harmonicznych i ponownego zniszczenia układu korbowego.
Analiza uszkodzeń powierzchni i logistyka obróbki
Ślady pozostawione na powierzchni metalu dostarczają mechanikom cennych informacji o warunkach pracy silnika tuż przed awarią. Niebieskawe przebarwienia na czopach wyraźnie wskazują na silne, miejscowe przegrzanie wywołane zerwaniem filmu olejowego. Z kolei głębokie rysy i wyczuwalne pod palcem ranty ułatwiają zdiagnozowanie problemu z zanieczyszczeniami w układzie smarowania. Analiza tych śladów pozwala doświadczonemu tokarzowi odróżnić płytkie uszkodzenie warstwy wierzchniej od trwałego wygięcia elementu.
Wał korbowy, zwłaszcza w pojazdach ciężarowych i maszynach rolniczych, charakteryzuje się dużą masą i sporymi gabarytami. Profesjonalnie przeprowadzona regeneracja wałów korbowych w Małopolsce ułatwia lokalnym warsztatom szybkie i bezpieczne przekazanie ciężkich podzespołów do weryfikacji. Dostępność zaawansowanego parku maszynowego w regionie skraca ogólny czas naprawy głównej silnika i minimalizuje ryzyko uszkodzeń części podczas dalekiego transportu kurierskiego.
Zignorowanie uszkodzeń powierzchni i złożenie silnika na zużytych komponentach niesie za sobą poważne konsekwencje mechaniczne. Wytarty czop znacznie zwiększa luz łożyskowy, co bezpośrednio powoduje niebezpieczny spadek ciśnienia w magistrali olejowej. Mniejsza ilość wtłaczanego oleju uniemożliwia wytworzenie poduszki hydraulicznej, zrywając barierę smarną między wałem a nową panewką. Uderzenia metalu o metal przyspieszają degradację łożysk ślizgowych, co ostatecznie doprowadzi do ponownego zatarcia jednostki napędowej.
Decyzja o szlifie lub konieczności wymiany
Wybór odpowiedniej technologii naprawy zależy wprost od wyników pomiarów oraz ogólnego stanu struktury zmęczonego metalu. Szlifowanie wału jest dopuszczalne tylko wtedy, gdy głębokość uszkodzeń pozwala na płynne przejście na kolejny wymiar naprawczy. Tokarze i szlifierze muszą przy tym bezwzględnie zachować rygorystyczne tolerancje luzów narzucone przez konstruktorów z fabryki. Znacznie głębsze ubytki i wyrwy w materiale wymagają zastosowania bardziej zaawansowanych procesów. W przypadku trudnych uszkodzeń stosuje się technologię napawania lub metalizacji przed ostatecznym szlifowaniem.
Weryfikację krytycznych elementów silnika warto powierzać warsztatom dysponującym specjalistycznym sprzętem. Posiadający wieloletnie doświadczenie w obróbce silników Mariusz Sikorski "auto-Szlif", działający pod marką AUTO-SZLIF Sikorscy, przeprowadza wnikliwe pomiary weryfikacyjne z zachowaniem norm producentów. Dokładne sprawdzenie geometrii zabezpiecza właściciela pojazdu przed montażem części nienadającej się do regeneracji. Obecność mikropęknięć strukturalnych ujawnionych w defektoskopii lub przekroczenie ostatniego wymiaru naprawczego ostatecznie dyskwalifikuje wał. Wymiana podzespołu na nowy pozostaje wówczas jedynym rozwiązaniem przywracającym fabryczne parametry pracy.
Kategorie artykułów
Polecane artykuły
Jak zorganizować plenerową imprezę z użyciem dmuchańców?
Dlaczego precyzyjne wypełnienie kanałów zębowych jest kluczowe dla zdrowia jamy ustnej?
Jak zastosowanie wewnątrzustnych kamer wpływa na diagnostykę w stomatologii?